راهنمای فرآیند جوشکاری زیرپودری (SAW)
در مقیاسهای صنعتی و پروژههای استراتژیک مانند ساخت مخازن تحت فشار، لولههای انتقال نفت و گاز و سازههای دریایی، فرایند جوشکاری زیرپودری یا Submerged Arc Welding به دلیل قابلیتهای منحصربهفرد خود و نرخ رسوب بالا (High Deposition Rate) کاربرد گستردهای دارد. این روش نه تنها یک ابزار تولیدی، بلکه یک راهکار مهندسی برای دستیابی به بالاترین سطح یکپارچگی ساختاری در مقاطع ضخیم است.
ماهیت و مکانیزم عملکرد فرآیند جوشکاری زیرپودری
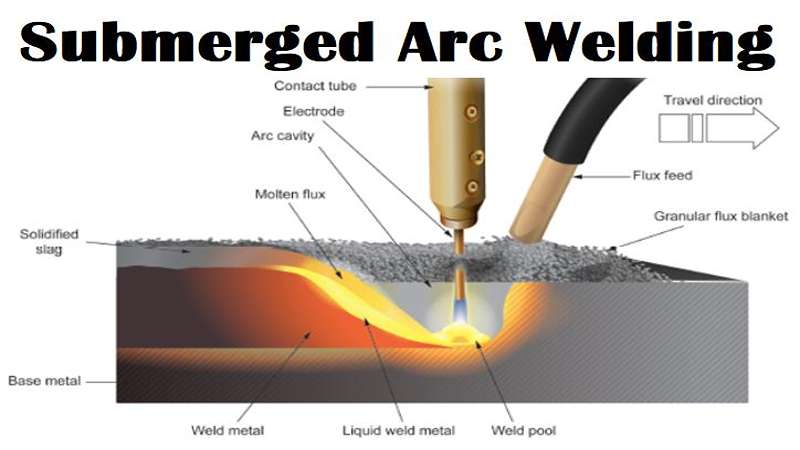
جوشکاری زیرپودری فرآیندی است که در آن قوس الکتریکی بین یک سیمجوش بدون روکش و قطعهکار، در زیر لایهای ضخیم از پودر گرانولی (فلاکس) ایجاد میشود. این لایه پودر، حوضچه مذاب را کاملاً از اتمسفر جدا کرده و محیطی ایدهآل برای واکنشهای متالورژیکی فراهم میکند. یکی از برجستهترین ویژگیهای SAW، بازدهی حرارتی خیرهکننده ۶۰ درصدی آن است. در حالی که در سایر روشها بخش بزرگی از انرژی به صورت تشعشع و جابجایی هدر میرود، در SAW لایه پودر مانند یک عایق حرارتی عمل کرده و گرما را در قلب اتصال محبوس میکند. این فرآیند در سه سطح عملیاتی پیادهسازی میشود:
- نیمهخودکار (Semi-Automatic): کنترل دستی تورچ توسط اپراتور.
- خودکار (Automatic): کنترل کامل پارامترها توسط سیستمهای برنامهریزی شده.
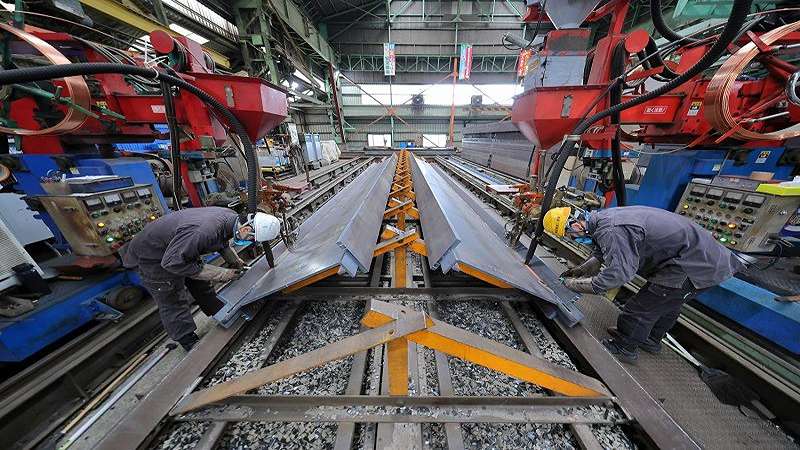
- ماشینی (Machine Welding): استفاده از تراکهای جوشکاری (Tractors) که پرکاربردترین روش در صنایع برای ایجاد درزهای طولی بلند است؛ این روش پلی میان مهارت اپراتور و دقت سیستمهای تمامخودکار ایجاد میکند. عدم رویت قوس (Invisible Arc) اگرچه ایمنی اپراتور را با حذف اشعه UV و دود غلیظ بهبود میبخشد، اما یک چالش مهندسی ایجاد میکند: اپراتور نمیتواند حوضچه مذاب را ببیند. بنابراین، پایداری کیفیت در این روش کاملاً به تنظیم دقیق پارامترهای پیشفرض و بازرسیهای غیرمخرب (NDT) متکی است.
ارزیابی فنی مزایا و محدودیتهای عملیاتی SAW
بهکارگیری فرآیند جوشکاری زیرپودری (SAW) مستلزم ارزیابی دقیق متالورژیکی و اقتصادی است؛ چرا که این روش اگرچه با تکیه بر نرخ رسوب بسیار بالا، نفوذ عمیق (با نیاز به لبهسازی و پاسهای کمتر) و محافظت عالی فلاکس، در کاهش چشمگیر زمان پروژههای سنگین و ارائه خواص مکانیکی و متالورژیکی بیرقیب عمل میکند، اما به دلیل تمرکز حرارتی شدید، استفاده از آن برای ورقهای نازکتر از ۳ تا ۴ میلیمتر با خطر بالای سوختگی (Burn-through) و تغییر شکلهای شدید، یک ریسک بزرگ متالورژیکی محسوب میشود. از سوی دیگر، محدودیت اجرای عملیات صرفاً در موقعیتهای تخت و افقی که الزام استفاده از فیکسچرها و پوزیشنرهای سنگین را به همراه دارد، در کنار هزینههای بالای تجهیزات، لجستیک پودر و ضرورت استقرار سیستمهای بازیافت و خشککن، ایجاب میکند که انتخاب این روش با توجیه کامل فنی و اقتصادی صورت پذیرد.
طبقهبندی علمی و متالورژیکی پودرهای جوشکاری (Fluxes)
پودر در SAW صرفاً یک محافظ فیزیکی نیست، بلکه یک تصفیهکننده شیمیایی است که ترکیب حوضچه مذاب را مهندسی میکند.
طبقهبندی بر اساس فرآیند ساخت و نگهداری:
- پودرهای ذوبی (Fused): مقاومت بالایی در برابر جذب رطوبت دارند، اما به دلیل دمای بالای تولید، امکان افزودن عناصر آلیاژی حساس به آنها وجود ندارد.
- پودرهای آگلومره (Agglomerated): امکان مهندسی دقیق ترکیب شیمیایی را میدهند. اما به دلیل وجود بایندرهای سیلیکاتی، بهشدت رطوبتگیر هستند.
برای جلوگیری از ترک هیدروژنی، پودرهای اگلومره باید به مدت ۲ ساعت در دمای حدود ۲۵۰ تا ۳۰۰ درجه سانتیگراد (بسته به نوع پودر و دستورالعمل سازنده) خشک (Rebake) شوند.
فعالیت شیمیایی و بازیسیته (Basicity):
- پودرهای فعال (Active): حاوی سیلیسیم و منگنز اضافی هستند و برای ورقهای زنگزده در تکپاس عالیاند.
- پودرهای خنثی (Neutral): برای جوشکاریهای چندپاس استفاده میشوند تا از جذب بیش از حد عناصر آلیاژی در فلز جوش جلوگیری شود. این پودرها به دلیل ضریب قلیایی بیشتر نسبت به برخی پودرهای Active، میتوانند به کنترل خواص و کاهش احتمال تردی کمک کنند. انتخاب اشتباه پودر فعال برای یک اتصال چندپاس ضخیم، منجر به تجمع بیش از حد Mn و Si در لایههای میانی میشود. این پدیده سختی را به صورت کنترلنشده افزایش داده و ریسک ترکخوردگی تحت تنش را به شدت بالا میبرد (البته افزایش مقدار Mn و Si به نوع سیم نیز بستگی دارد).
سیمهای جوشکاری تحت استاندارد AWS A5.17
در فرایند SAW، انتخاب سیم جوشهای مخصوص جوشکاری زیرپودری متناسب با نوع فولاد، ترکیب فلاکس و خواص مکانیکی مورد نیاز، نقش مهمی در کیفیت نهایی اتصال دارد. این سیمها معمولاً دارای یک روکش نازک مسی برای بهبود هدایت الکتریکی و جلوگیری از اکسیداسیون در زمان انبارداری هستند.
دستهبندی بر اساس محتوای منگنز (Manganese):
- کلاس EL (کممنگنز): مانند EL8 و EL12 (منگنز زیر 6/0 درصد).
- کلاس EM (منگنز متوسط): مانند EM12K (منگنز بین 6/0 تا 4/1درصد).
- کلاس EH (پرمنگنز): مانند EH14 (منگنز بین 4/1 تا ۲/۲ درصد) برای کاربردهایی که نیاز به استحکام کششی بالا دارند. وجود حرف "K" در کدهایی مثل EM12K نشاندهنده حضور سیلیسیم به عنوان اکسیژنزدا در فولادهای آرام (Killed Steels) است. این ویژگی باعث تصفیه بهتر حوضچه مذاب و کاهش چشمگیر تخلخل (Porosity) در جوش میشود.
استراتژی انتخاب سیم و پودر و رمزگشایی استانداردها
در SAW، خواص مکانیکی نهایی حاصل ترکیب سیم و پودر است. استاندارد AWS این ترکیب را به صورت یک کد واحد معرفی میکند.
تحلیل کد ترکیبی (مثال: F7A2-EM12K)
- F7: عدد ۷ نشاندهنده حداقل استحکام کششی psi70,000 (معادل ksi70) است.
- A/P: نشاندهنده وضعیت حرارتی؛ A برای As-welded و P برای post-weld heat treated.
- 2: نشاندهنده دمای تست ضربه (عدد ۲ یعنی دمای ۲۹- درجه سانتیگراد).
- EM12K: مشخصات سیم مصرفی که با این پودر ترکیب شده است.
فلاکسهای جوشکاری مختص فولادهای سازهای و دریایی، از کلیدیترین مواد مصرفی در صنعت جوش به شمار میروند که وظیفه مهم ایجاد اتصالاتی مستحکم و ماندگار را بر عهده دارند. فرمولاسیون پیشرفته و کیفیت برتر این پودرها بهگونهای مهندسی شده است که مقاومت و کارکرد بینقص جوش را حتی در چالشبرانگیزترین شرایط محیطی تضمین کند. در صورتی که هدف شما ارتقای کیفیت عملیات جوشکاری و افزایش راندمان پروژههاست، تهیه این محصولات از شرکت آما انتخابی هوشمندانه خواهد بود؛ چرا که تمامی اقلام این مجموعه با پایبندی دقیق به استانداردهای جهانی تولید شده و بستری مطمئن برای دستیابی به اتصالات یکپارچه و پایدار را فراهم میآورند. جدول 1 پودرهای جوشکاری زیرپودری شرکت آما را نشان میدهد.
| AWS/ASME | EN 760 | DIN 32 522 | نام کالا |
| F7A2-EM12-F7P2-EM12-F7A2-EM12K-F7P2-EM12K | SA MS 1 89 AC | B MS 1 89 AC 8 SKM | AMA OP155 |
| F7P0-EM12K F7A2-EM12K F7A2-EM12 | SA MS 1 88 AC H5 | - | AMA OP176 |
| F7P2-EM12 F7A2-EM12 F6A0-EL12 | SA CS 1 77 AC | B CS 1 77 AC 10 M | AMA OP129 |
| F6A0-EL12 F7A2-EM12 F7P2-EM12 | SA CS 1 98 AC | B CS 1 98 AC 12 M | AMA OP189 |
| F7A2-EM12K | SA AR 1 88 AC | B AR 1 88 AC 10 SKM | AMA OP181 |
| F7A2-EL12-F7P2-EM12-F7A2-EM12-F7A2-EM12K | SA AR 1 88 AC | B AR 1 88 AC 10 SKM | AMA OP185 |
| F6A2-EL12-F7A2-EM12-F7P2-EM12-F7A2-EM12K | SA AR 1 97 AC | B AR 1 97 AC 10 SKM | AMA UNIFLUX |
| F6A2-EL12-F7A2-EM12-F7P2-EM12-F7A2-EM12K | SA AR 1 97 AC | B AR 1 97 AC 10 SKM | AMA UNIVERSAL |
| F6A2-EL12(Std) | SA FB 1 54 DC H10 | - | AMA APGLV |
| F7A0-EL12 F7A0-EM12 F7A0-EM12K F7P0-EM12K | SA AB 1 67 AC | B AB 1 67 AC 10 M | AMA OP123 |
| F7A4-EM12 F7A4-EM12K F7P5-EM12K F7A5-EM13K F7P5-EM13K F8A5-EH12K F7P5-EH12K F8A4-EA2 F8P5-EA2 | SA AB 1 67 AC H5 | B AB 1 67 AC 12 MHPS | AMA OP132 |
| F7A4-EM12 F7A4-EM12K F7P5-EM12K F7A5-EM13K F7P5-EM13K F8A5-EH12K F7P6-EH12K F8A4-EA2 F8P5-EA2 | SA AB 1 67 AC H5 | B AB 1 67 AC 12 MHPS | AMA OP139 |
| F7A5-EM12 F7A5-EM12K F7P5-EM12K F8A4-EA2 F8P5-EA2 F8A8-EH12K F8P8-EH12K F8A4-EH14 F8P8-EH14 F9A8-EF1 F8P8-EF1 F8A8-EA4 F8P8-EA4 F8A2-EG2 F8P2-EG2 F7A5-EM13K F7P5-EM13K | SA FB 1 65 AC H5 | B FB 1 65 AC 10MHPS | AMA OP120TT |
| F7A5-EM12 F8A8-EH12K F8A8-EF1 F8A8-EA4 F7A5-EM12K F7P8-EH12K F8A2-EB2 F8P8-EA4 F8A4-EA2 F8A8-EH14 F8P2-EB2 F7P5-EA2 F9A8-EF1 F7A5-EM13K F7P5-EM13K | SA FB 1 55 AC H5 | B FB 1 55 AC 10MHPS | AMA OP121TT |
| F6A2-EM12 F6A3-EM12K F7A3-EM13K F7A5-EH12K F7P5-EH12K F7A2-EA2 F7P2-EA2 | SA FB 1 65 AC HP S | B FB 1 65 AC 12MHPS | AMA OP122 |
| F7A4-EM12 F7A4-EM12K F7P5-EM12K F7A5-EM13K F7P5-EM13K F8A5-EH12K F7P5-EH12K F8A4-EA2 F8P5-EA2 | SA AB 1 67 AC H5 | B AB 1 67 AC 12MHPS | AMA AP380 |
| F7A2-EM12 F7A2-EM12K F8A2-EA2 F8P2-EA2 F8A4-EH12K | SA AB 1 67 AC H5 | B AB 1 67 AC 12MHPS | AMA AP380-S |
| F7A4-EM12 F7A4-EM12K F7P5-EM12K F7A4-EM13K F7P4-EM13K F8P5-EA2 F8A4-EA2 | SA AB 1 66 AC | B AB 1 66 AC 12 | AMA AP124 |
| F7A2-EM12K F7A2-EM12 F7P2-EM12 | SA CS 1 88 AC | B CS 1 88 AC 10 M | AMA AP124UN |
| F6A2-EM12 F6A2-EM12K F7A2-EM13K F7P2-EA2 F7A2-EA2 | SA FB 1 55 AC | B FB 1 55 AC 12 | AMA AP125 |
| F7A5-EM12K F7P5-EH12K F7A4-EM12K F7A4-EM12 F7P5-EM13K F8A5-EH12K F7P5-EM12K F8A4-EA2 F8P5-EA2 | SA AB 1 67 AC H5 | B AB 1 67 AC 12MHPS | AMA AP480 |
همچنین در جدول 2 سیمجوشهای فولاد ساده کربنی فرآیند زیرپودری بر اساس استانداردهای AWS/ASME SFA5.17 و همچنین DIN EN 756 آمده است.
| MN | SI | C | DIN EN 756 | AWS/ASME SFA5.17 | نام کالا |
| 0.5 | <0.15 | 0.1 | S1 | - | 50-11 |
| 1 | <0.15 | 0.1 | S2 | - | 50-12 |
| 1 | 0.2 | 0.1 | S2Si | - | 50-13 |
| 1.5 | 0.15 | 0.1 | S3 | - | 50-15 |
| 1.35 | 0.25 | 0.1 | S3Si | - | 50-16 |
| >1.8 | <0.15 | 0.13 | S4 | - | 50-18 |
| 0.5 | <0.1 | 0.1 | - | EL12 | 50-51 |
| 1 | <0.1 | 0.1 | - | EM12 | 50-52 |
| 1 | 0.18 | 0.11 | - | EM12K | 50-53 |
| 1.3 | 0.27 | 0.12 | - | EM13K | 50-56 |
| 1.75 | 0.35 | 0.12 | - | EH12K | 50-57 |
| 1.85 | <0.1 | 0.12 | - | EH14 | 50-61 |
در جدول 3 نیز سیمجوشهای فولاد کم آلیاژ فرایند زیر پودری بر اساس استانداردهای AWS/ASME SFA523 و همچنین DIN EN 756 آمده است.
| NI | CR | MO | MN | SI | C | DIN EN 756 | AWS/ASME SFA 5.23 | نام کالا |
| - | - | 0.5 | 1 | 0.15 | 0.1 | S2Mo | - | 50-14 |
| - | - | 0.5 | 1.5 | 0.15 | 0.1 | S3Mo | - | 50-17 |
| - | - | 0.5 | 2 | 0.12 | 0.1 | S4Mo | - | 50-19 |
| 1 | - | 0.6 | 1.7 | 0.15 | 0.12 | S3Ni1Mo | - | 50-21 |
| - | 1.2 | 0.5 | 1 | 0.2 | 0.12 | S2CrMo1 | - | 50-22 |
| - | 2.5 | 1 | 0.5 | 0.2 | 0.12 | S1CrMo2 | - | 50-23* |
| 1 | - | - | 1.3 | 0.25 | 0.1 | S2Ni1 | - | 50-24* |
| 2.2 | - | - | 1 | 0.15 | 0.1 | S2Ni2 | - | 50-25* |
| - | - | 0.5 | 0.95 | 0.15 | 0.1 | - | EA 1 | 50-54 |
| - | - | 0.5 | 1.1 | 0.15 | 0.12 | - | EA 2 | 50-55 |
| - | - | 0.5 | 1.75 | 0.15 | 0.11 | - | EA 3 | 50-58 |
| - | - | 0.5 | 1.5 | 0.15 | 0.1 | - | EA 4 | 50-59 |
| - | 1 | 0.5 | 1 | 0.2 | 0.12 | - | EB 2 | 50-62 |
| - | 2.4 | 1 | 0.5 | 0.2 | 0.12 | - | EB 3 | 50-63 |
| 1 | - | 0.5 | 1.6 | 0.2 | 0.1 | - | EF 1 | 50-64 |
| 1 | - | 0.5 | 1.8 | 0.2 | 0.12 | - | EF 3 | 50-65 |
| 0.78 | 0.28 | Cu: 0.35 | 0.95 | 0.3 | 0.1 | - | EG | 50-66 |
جمعبندی
جوشکاری زیرپودری (SAW) یکی از روشهای کاربردی برای اجرای جوشهای صنعتی در مقاطع ضخیم و پروژههایی است که سرعت، استحکام و کیفیت اتصال اهمیت زیادی دارد. نرخ رسوب بالا، محافظت حوضچه مذاب با فلاکس و امکان استفاده از ترکیبهای مختلف سیم و پودر باعث شده است این فرایند در صنایعی مانند ساخت مخازن، خطوط لوله و سازههای سنگین مورد استفاده قرار گیرد.
با این حال، انتخاب SAW باید متناسب با شرایط پروژه انجام شود. ضخامت قطعه، موقعیت جوشکاری، نوع فولاد، تعداد پاسها و خواص مکانیکی مورد نیاز، همگی در انتخاب سیم جوش و فلاکس مناسب تاثیر دارند. از طرفی، نگهداری صحیح پودر، تنظیم دقیق پارامترهای جوشکاری و رعایت استانداردهای مربوط به مواد مصرفی، برای رسیدن به یک اتصال با کیفیت ضروری است.
در نتیجه، شناخت ویژگیهای جوشکاری زیرپودری و انتخاب درست مواد مصرفی، علاوه بر کاهش خطا و دوبارهکاری، میتواند به افزایش راندمان و کیفیت نهایی پروژههای صنعتی کمک کند.