تفاوت سنگ برش آهن و استیل
در صنایع فلزکاری، ساختوساز، و مهندسی، برش دقیق و ایمن قطعات فلزی یکی از پایهایترین و در عین حال حیاتیترین مراحل کار است. ابزار اصلی برای انجام این فرآیند، صفحات سنگ برش (Cutting Discs یا Cut-off Wheels) هستند که روی دستگاههایی مانند فرز سنگبری یا مینیفرز نصب میشوند. اگرچه در ظاهر تمامی صفحات سنگ برش شبیه به یکدیگر به نظر میرسند، اما تفاوتهای عمیق ساختاری، شیمیایی و فیزیکی میان آنها وجود دارد. انتخاب اشتباه صفحه سنگ نهتنها کیفیت کار را به شدت کاهش میدهد، بلکه میتواند به خرابی قطعه کار، فرسودگی سریع ابزار و حتی خطرات جانی جبرانناپذیر ناشی از شکستن صفحه منجر شود.
یکی از رایجترین سوالات و چالشها در کارگاههای صنعتی، تفاوت میان سنگ برش آهن (فولاد کربنی) و سنگ برش استیل (فولاد زنگ نزن یا INOX) است. در این مقاله تفصیلی، به بررسی دقیق تفاوتهای این دو صفحه، پیامدهای علمی و تجربی استفاده از سنگ آهنبر برای استیل، و در نهایت معرفی بهترین برندها و محصولات موجود در بازار جهانی برای هر یک از این کاربردها خواهیم پرداخت.
تفاوت سنگ برش استیل و آهن چیست؟
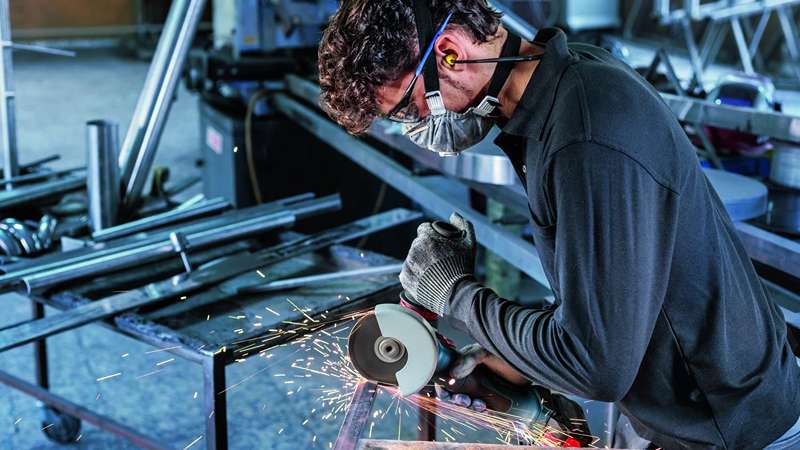
برای درک تفاوتهای این دو صفحه، باید به ساختار شیمیایی و فرآیند سایش آنها نگاهی علمی بیندازیم. فولاد زنگ نزن (استیل) و فولاد کربنی (آهن) رفتارهای مکانیکی و شیمیایی کاملاً متفاوتی در برابر حرارت و اصطکاک دارند. به همین دلیل، صفحات برش طراحیشده برای آنها نیز دارای دو تفاوت بنیادین هستند:
- ترکیب شیمیایی و فرمولاسیون بدون آهن (Fe-S-Cl Free)
این تفاوت، مهمترین و حیاتیترین مرز میان سنگ آهنبر و استیلبر است. بر اساس راهنماهای فنی معتبر صنعت سایش، صفحات برش استیل که در بازار با عنوان INOX (برگرفته از واژه فرانسوی Inoxydable به معنای غیرقابل اکسید شدن) شناخته میشوند، باید کاملاً فاقد ترکیبات آهن (Fe)، گوگرد (S) و کلر (Cl) باشند. به طور دقیقتر، میزان هر یک از این عناصر در صفحه استیلبر باید کمتر از ۰.۱ درصد باشد.
- صفحات آهنبر معمولی: در فرآیند تولید و به عنوان پرکننده یا کاتالیزورهای پیوندی رزینی، ممکن است حاوی مقادیری از آهن، گوگرد یا کلر باشند. این ترکیبات برای فولاد کربنی معمولی بیضرر هستند.
- صفحات استیلبر (INOX): به دلیل حساسیت شدید فولاد زنگ نزن به آلودگیهای فریتی (آهن آزاد)، این صفحات با فرمولاسیونی کاملاً پاک و عاری از این سه عنصر تولید میشوند تا از زنگزدگی ثانویه لبهها جلوگیری شود.
- نوع دانه ساینده و ویژگی شکنندگی (Friability)
نوع دانههای ساینده بهکاررفته در این صفحات با توجه به میزان سختی و انتقال حرارت فلز هدف تعیین میشود:
- در صفحات آهنبر: عموماً از اکسید آلومینیوم معمولی (Aluminium Oxide یا AO)، با درجه سختی بالا استفاده میشود. فولاد کربنی رسانایی حرارتی بالاتری نسبت به استیل دارد و حرارت را راحتتر دفع میکند، بنابراین صفحه نیاز به خودتیزشوندگی فوقالعاده سریع ندارد و دوام دانه ساینده در اولویت است.
- در صفحات استیلبر (INOX): از دانههای ساینده با کیفیت بالاتر مانند اکسید آلومینیوم سفید (White Aluminium Oxide - WA)، اکسید آلومینیوم (Aluminum Oxide – Friable)، اکسید آلومینیوم زیرکونیوم (Zirconia Alumina) یا دانههای سرامیکی فوقپیشرفته (Ceramic Grains) استفاده میشود. طبق گزارشهای فنی، استیل فلزی بسیار سخت و با رسانایی حرارتی ضعیف است که گرما را در محل برش محبوس میکند. دانههای ساینده صفحه استیلبر باید دارای ویژگی شکنندگی بالا (High Friability) باشند؛ یعنی در اثر فشار برش به سرعت خرد شوند تا مداوم لبههای تیز و خنک جدیدی برای ادامه برش آزاد کنند. این فرآیند مانع از تجمع حرارت و سوختن صفحه یا فلز میشود.
آیا میتوان از سنگ برش آهن برای استیل استفاده کرد؟
پاسخ کوتاه و قاطع به این سوال «خیر» است. اگرچه از نظر فیزیکی و با اعمال فشار زیاد، یک صفحه آهنبر معمولی میتواند استیل را ببرد، اما انجام این کار یکی از بزرگترین و پرهزینهترین اشتباهات در صنایع فلزکاری است. پیامدهای این اقدام فراتر از آسیب ظاهری بوده و میتواند کل یک پروژه صنعتی را با شکست مواجه کند. در ادامه دلایل علمی و فنی ممنوعیت این کار آورده شده است:
الف. آلودگی آهن و پدیده زنگزدگی ثانویه (Iron Contamination & After-Rust)
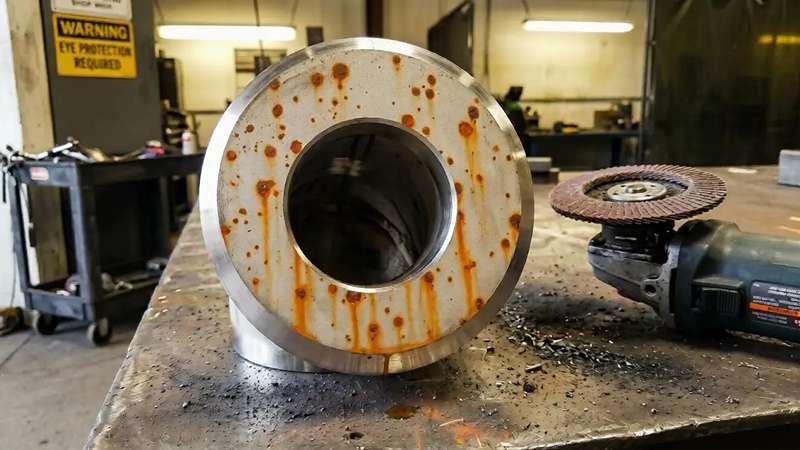
فولاد زنگ نزن مقاومت خود در برابر زنگزدگی را مدیون لایه بسیار نازک و میکروسکوپی «اکسید کروم» است که در تماس با اکسیژن هوا روی سطح آن شکل میگیرد. هنگامی که شما از یک صفحه آهنبر معمولی (که حاوی ذرات آهن آزاد است) برای برش استیل استفاده میکنید:
- ذرات میکروسکوپی آهن حاصل از سایش صفحه، با فشار و دمای بالا به درون بافت و لبههای برشخورده استیل تزریق و کوبیده میشوند.
- این ذرات آهن آزاد، لایه محافظ اکسید کروم را پاره کرده و مستقیماً در معرض رطوبت و اکسیژن قرار میگیرند.
- طبق جدول زمانبندی منتشرشده در مقالات علمی، لبههای برشخورده استیل ظرف ۲۴ تا ۴۸ ساعت دچار تغییر رنگ و زنگزدگی خفیف میشوند. طی یک هفته نقاط زنگزدگی کاملاً نمایان شده و در عرض یک ماه، زنگار به لایههای عمیقتر نفوذ کرده و خواص ضدخوردگی استیل را به طور کامل نابود میکند. این موضوع در صنایعی چون داروسازی، مواد غذایی و صنایع دریایی به معنای رد کامل قطعه در بازرسیهای کیفی است.
ب. تغییر رنگ حرارتی و آسیب متالورژیکی (Thermal Discoloration / Blueing)
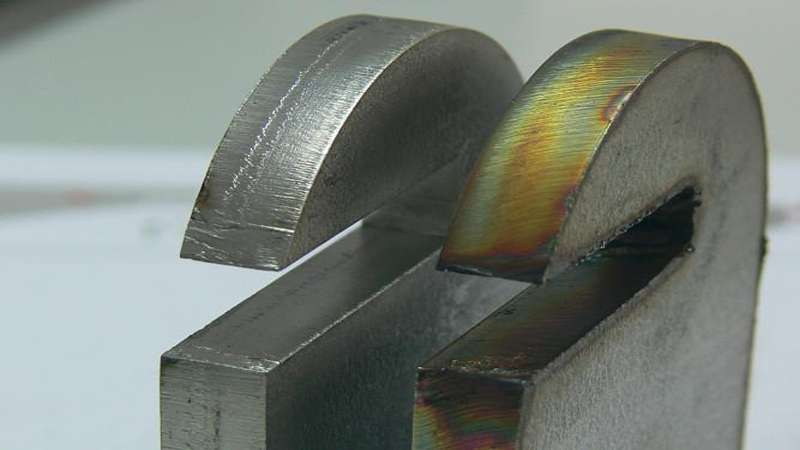
به دلیل عدم وجود دانههای ساینده خود تیز شونده (مانند اکسید آلومینیوم سفید یا سرامیک) در صفحه آهنبر، اصطکاک بسیار شدیدی در محل برش استیل ایجاد میشود. از آنجا که استیل هادی حرارتی ضعیفی است، دمای نقطه برش به سرعت به بالای ۵۰۰ درجه سانتیگراد میرسد. این حرارت شدید باعث پدیده «آبی شدن لبهها» (Blueing) میشود . این تغییر رنگ نشاندهنده سوختن عناصر آلیاژی کروم و نیکل در استیل است که ساختار متالورژیکی فلز را در آن ناحیه ضعیف و ترد کرده و مقاومت به خوردگی آن را از بین میبرد.
ج. فرسودگی فوقالعاده سریع صفحه و خطرات ایمنی
استیل بسیار سختتر از آهن معمولی است. دانههای اکسید آلومینیوم معمولی موجود در سنگ آهنبر توانایی نفوذ سریع در استیل را ندارند. در نتیجه، صفحه به جای برش دادن، روی استیل سر میخورد. این فرآیند باعث سایش شدید پیوند رزینی صفحه، تولید دود غلیظ، بو و ذرات معلق زیاد و در نهایت فرسودگی و کوچک شدن ناگهانی صفحه سنگ میشود. همچنین احتمال داغ شدن بیش از حد و متلاشی شدن (شکستن) صفحه سنگ زیر بار فشار وجود دارد که از نظر ایمنی کارگاه بسیار خطرناک است. جدول 1 مقایسه کلی صفحه برشهای آهن و فولاد زنگ نزن را نشان میدهد.
یک قانون طلایی: عدم استفاده متقابل (حتی برای صفحات نو)
برخی اپراتورها تصور میکنند اگر صفحه آهنبر کاملاً نو باشد، آلودگی ایجاد نمیکند. این تصور غلط است زیرا ذرات آهن در خود فرمولاسیون ساخت صفحه وجود دارند. همچنین، مهندسان برجسته حوزه سایش تاکید میکنند که هرگز نباید از یک صفحه مشترک برای برش آهن و سپس استیل استفاده کرد؛ حتی اگر آن صفحه از نوع چندمنظوره (Multi-material) باشد. زیرا برادههای آهن معمولی روی لبههای صفحه سنگ باقی میمانند و در برش بعدی، به استیل منتقل شده و باعث زنگزدگی آن میشوند.
نکته اقتصادی: آیا میتوان صفحه استیلبر (INOX) را برای آهن معمولی استفاده کرد؟
بله، این کار از نظر فنی آسیبی به آهن نمیزند، اما به دلیل قیمت بالاتر صفحات استیلبر و سایش بسیار سریعتر آنها روی آهن معمولی، این کار اصلاً توجیه اقتصادی ندارد.
| صفحه برش استیل (INOX) | صفحه برش آهن (Carbon Steel) | مشخصه فنی |
| INOX / Stainless Steel / SS | Steel / Metal / General Purpose | برچسب تخصصی |
| ممنوع است (کمتر از%1/0) | مجاز | ترکیب عناصر مضر (Fe, S, Cl) |
| اکسید آلومینیوم سفید (WA)، زیرکونیوم، سرامیک | اکسید آلومینیوم معمولی (AO) | نوع دانه ساینده |
| 0/1 میلیمتر تا 6/1 میلیمتر (فوقنازک) | 6/1 میلیمتر تا 0/3 میلیمتر | ضخامت استاندارد |
| شکنندگی بالا (Friable) برای خودتیزشوندگی | دوام بالا و مقاومت در برابر فشار | رفتار دانه ساینده |
| - | برش کند، حرارت بالا، تغییر رنگ فلز | پیامد استفاده روی استیل |
| به هیچ عنوان ایجاد نمیکند | ایجاد میکند (انتقال ذرات آهن) | پدیده زنگزدگی ثانویه |
جایگاه برندهای برتر ایرانی در ابزارهای سایشی: شرکت صنعتی آما
در بازار ابزارهای صنعتی ایران، صنایع داخلی گامهای بسیار موثری برای بومیسازی و تولید صفحات ساب و برش با استانداردهای بینالمللی برداشتهاند. در این میان، شرکت صنعتی آما (دانشبنیان) با بیش از ۶۵ سال سابقه درخشان (تاسیس در مهرماه ۱۳۳۸)، به عنوان پیشرو و یکی از معتبرترین برندها در زمینه تولید ملزومات جوش و برش در کشور شناخته میشود. این شرکت با تکیه بر دانش فنی روز، تجهیزات پیشرفته تحقیقاتی و تولیدی و تیمی مجرب از متخصصان، محصولاتی منطبق با استانداردهای بینالمللی تولید کرده و به بیش از ۱۷ کشور جهان صادر میکند.
شرکت صنعتی آما علاوه بر سهم عمده در بازار الکترود و سیمجوش، در حوزه تولید سنگهای سایش و برش (صفحات فیبری) نیز از برندهای ممتاز بازار ایران محسوب میشود. این صفحات در کارگاهها و صنایع مادر نظیر صنایع نفت، گاز، پتروشیمی، نیروگاه، معدن و سیمان، فولاد، ساختوساز، خودروسازی و غیره کاربرد وسیعی دارند.
محصولات سنگ سایش و برش آما
صفحات تولیدی شرکت آما به طور دقیق مهندسی شده و به دستههای گوناگون تخصصی جهت پاسخگویی به نیازهای آلیاژی مختلف تقسیم میشوند. در جدولهای 2، 3، 4، و 5 به ترتیب، مشخصات فنی محصولات سنگ برش آهن و فولاد، سنگ برش فولاد زنگ نزن، سنگ سایش فولاد زنگ نزن و سنگ سایش آهن و فولاد شرکت صنعتی آما آورده شده است.
| نام و کد محصول آما | ابعاد متداول (mm) | ویژگیهای ساختاری و فنی |
| ALFA 100 | 180×3×22 | انرژی ضربه: J5/1بار جانبی: N50≥: RPM 15900≥ |
| ALFA 160 | 180×6/1×22 | انرژی ضربه: J5/1بار جانبی: N50≥: RPM 15900≥ |
| ALFA 330 | 180×3×22 | انرژی ضربه: J5/1بار جانبی: N50≥: RPM 15900≥ |
| ALFA 360 | 180×6/1×22 | انرژی ضربه: J5/1بار جانبی: N50≥: RPM 15900≥ |
| نام و کد محصول آما | ابعاد متداول (mm) | ویژگیهای ساختاری و فنی |
| ALFA 260 | 180×6/1×22 | انرژی ضربه: J0/1بار جانبی: N70≥: RPM 14500≥ |
| ALFA 230 | 180×3×22 | انرژی ضربه: J5/1بار جانبی: N50≥: RPM 15900≥ |
| نام و کد محصول آما | ابعاد متداول (mm) | ویژگیهای ساختاری و فنی |
| ALFA 220 | 180×5/6×22 | انرژی ضربه: J4/5بار جانبی: N290≥: RPM 15900≥ |
| نام و کد محصول آما | ابعاد متداول (mm) | ویژگیهای ساختاری و فنی |
| ALFA 200 | 180×6×22 | انرژی ضربه: J5/5بار جانبی: N650≥: RPM 13500≥ |
| ALFA 300 | 180×5/6×22 | انرژی ضربه: J7/5بار جانبی: N650≥: RPM 13500≥ |
جمعبندی
انتخاب صحیح صفحه سنگ برش تفاوتی بزرگ در ایمنی، سرعت و کیفیت خروجی کار شما ایجاد میکند. برای بهرهوری حداکثری و جلوگیری از آسیب به قطعات استیل گرانقیمت، همواره اصول زیر را در کارگاه خود رعایت کنید:
۱. خواندن کدهای سنگ: همیشه روی برچسب صفحه سنگ را بخوانید. وجود کلماتی مانند Fe-S-Cl < 0/1% یا نماد INOX و رنگهای مشخص در برخی محصولات ( برای مثال رنگ آبی بدر کدگذاری کلینگاسپور) نشاندهنده مناسب بودن صفحه برای فولاد زنگ نزن است.
۲. صفحه کارکرده آهن را دور نگه دارید: هرگز صفحهای را که قبلاً برای برش لوله یا پروفیل آهنی استفاده شده است، برای برش استیل استفاده نکنید؛ حتی اگر آن صفحه مارک استیلبر داشته باشد! برادههای آهن چسبیده به صفحه، استیل را آلوده و مستعد زنگزدگی میکنند.
۳. تمیزکاری قبل از برش: همیشه قبل از شروع برش، سطح کار را با یک برس سیمی فولادی زنگ نزن (Stainless Steel Wire Brush) از هرگونه رنگ، زنگزدگی قبلی و چربی پاک کنید تا از لرزش فرز و انحراف برش جلوگیری شود.
۴. تنظیم سرعت و جهت مناسب: دستگاه فرز را در سرعت مجاز (حداکثر RPM نوشتهشده روی صفحه) به کار بگیرید. سعی شود به صفحه سنگ برش نیروی جانبی (Lateral Load) وارد نشود، زیرا صفحات برش نازک بوده و اکثرا برای بارهای محوری قائم (۹۰ درجه نسبت به سطح) طراحی شدهاند.
۵. رعایت کامل نکات ایمنی (Personal Protective Equipment): استفاده از عینک ایمنی تقویتشده، دستکش محافظ ضخیم، محافظ گوش و ماسک تنفسی برای جلوگیری از استنشاق غبارهای مضر فلزی الزامی است.